एचके ४६५एक्स-१ ४५° एज बँडिंग मशीन
तांत्रिक व्हिडिओ
तांत्रिक मापदंड
| एचके-४६५x-१ | |||
| एकूण परिमाण |
५२२६*७४५*१६२५ मिमी | कामाचा तुकडा वेग |
२०-२५ मीटर/मिनिट |
|
कडेची जाडी बँड |
०.३५-३ मिमी | रेटेड दाब | ०.६ किलो |
| ऑपरेटिंग वजन | T | मोटर शक्ती वाहून नेणे | ४ किलोवॅट |
| शीटची रुंदी |
४० मिमी | एकूण शक्ती |
१२.२ किलोवॅट |
| शीटची जाडी |
९-६० मिमी | किमान प्रक्रिया कालावधी |
१५० मिमी |
| व्होल्टेज |
३८० व्होल्ट ५० हर्ट्झ | कामाचे प्रकार |
पूर्ण-स्वयंचलित |
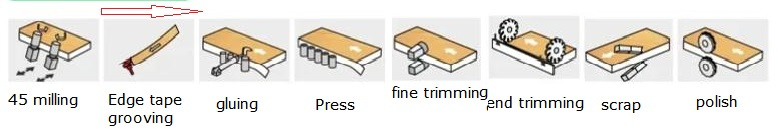
यंत्राची वैशिष्ट्ये
उतार पूर्व-मिलिंग
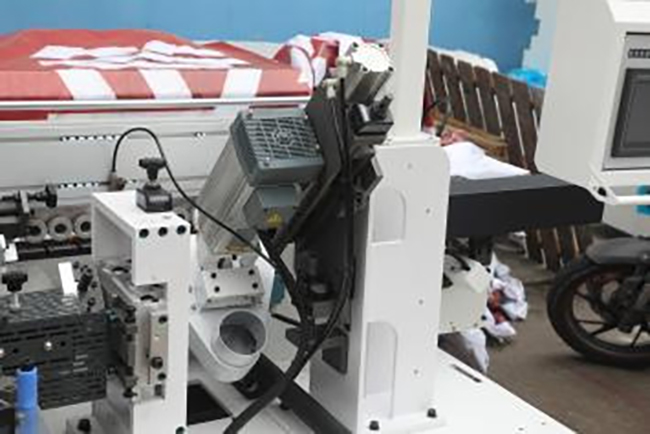
बेव्हल एज मिलिंग प्रकार, ४५° स्थिर प्री-मिलिंग यंत्रणा, कटिंग बोर्डची कडा करवतीने कापून आणि चपटी करून, बेव्हल एज सीलिंगचा प्रभाव अधिक चांगला बनवते.
उतार चिकटवणे
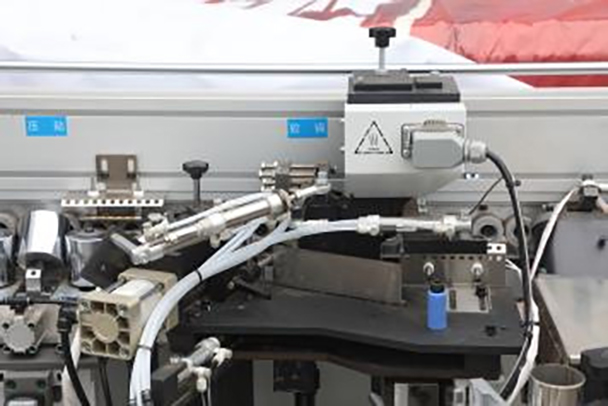
बेव्हल एज ग्लू कोटिंग आणि प्रेसिंग मेकॅनिझममुळे बेव्हलच्या सरळ कडेवर ग्लू समान रीतीने लावला जातो आणि बेव्हल एज सीलिंग अखंडपणे जोडले जाते.

उतार चिकटवणे
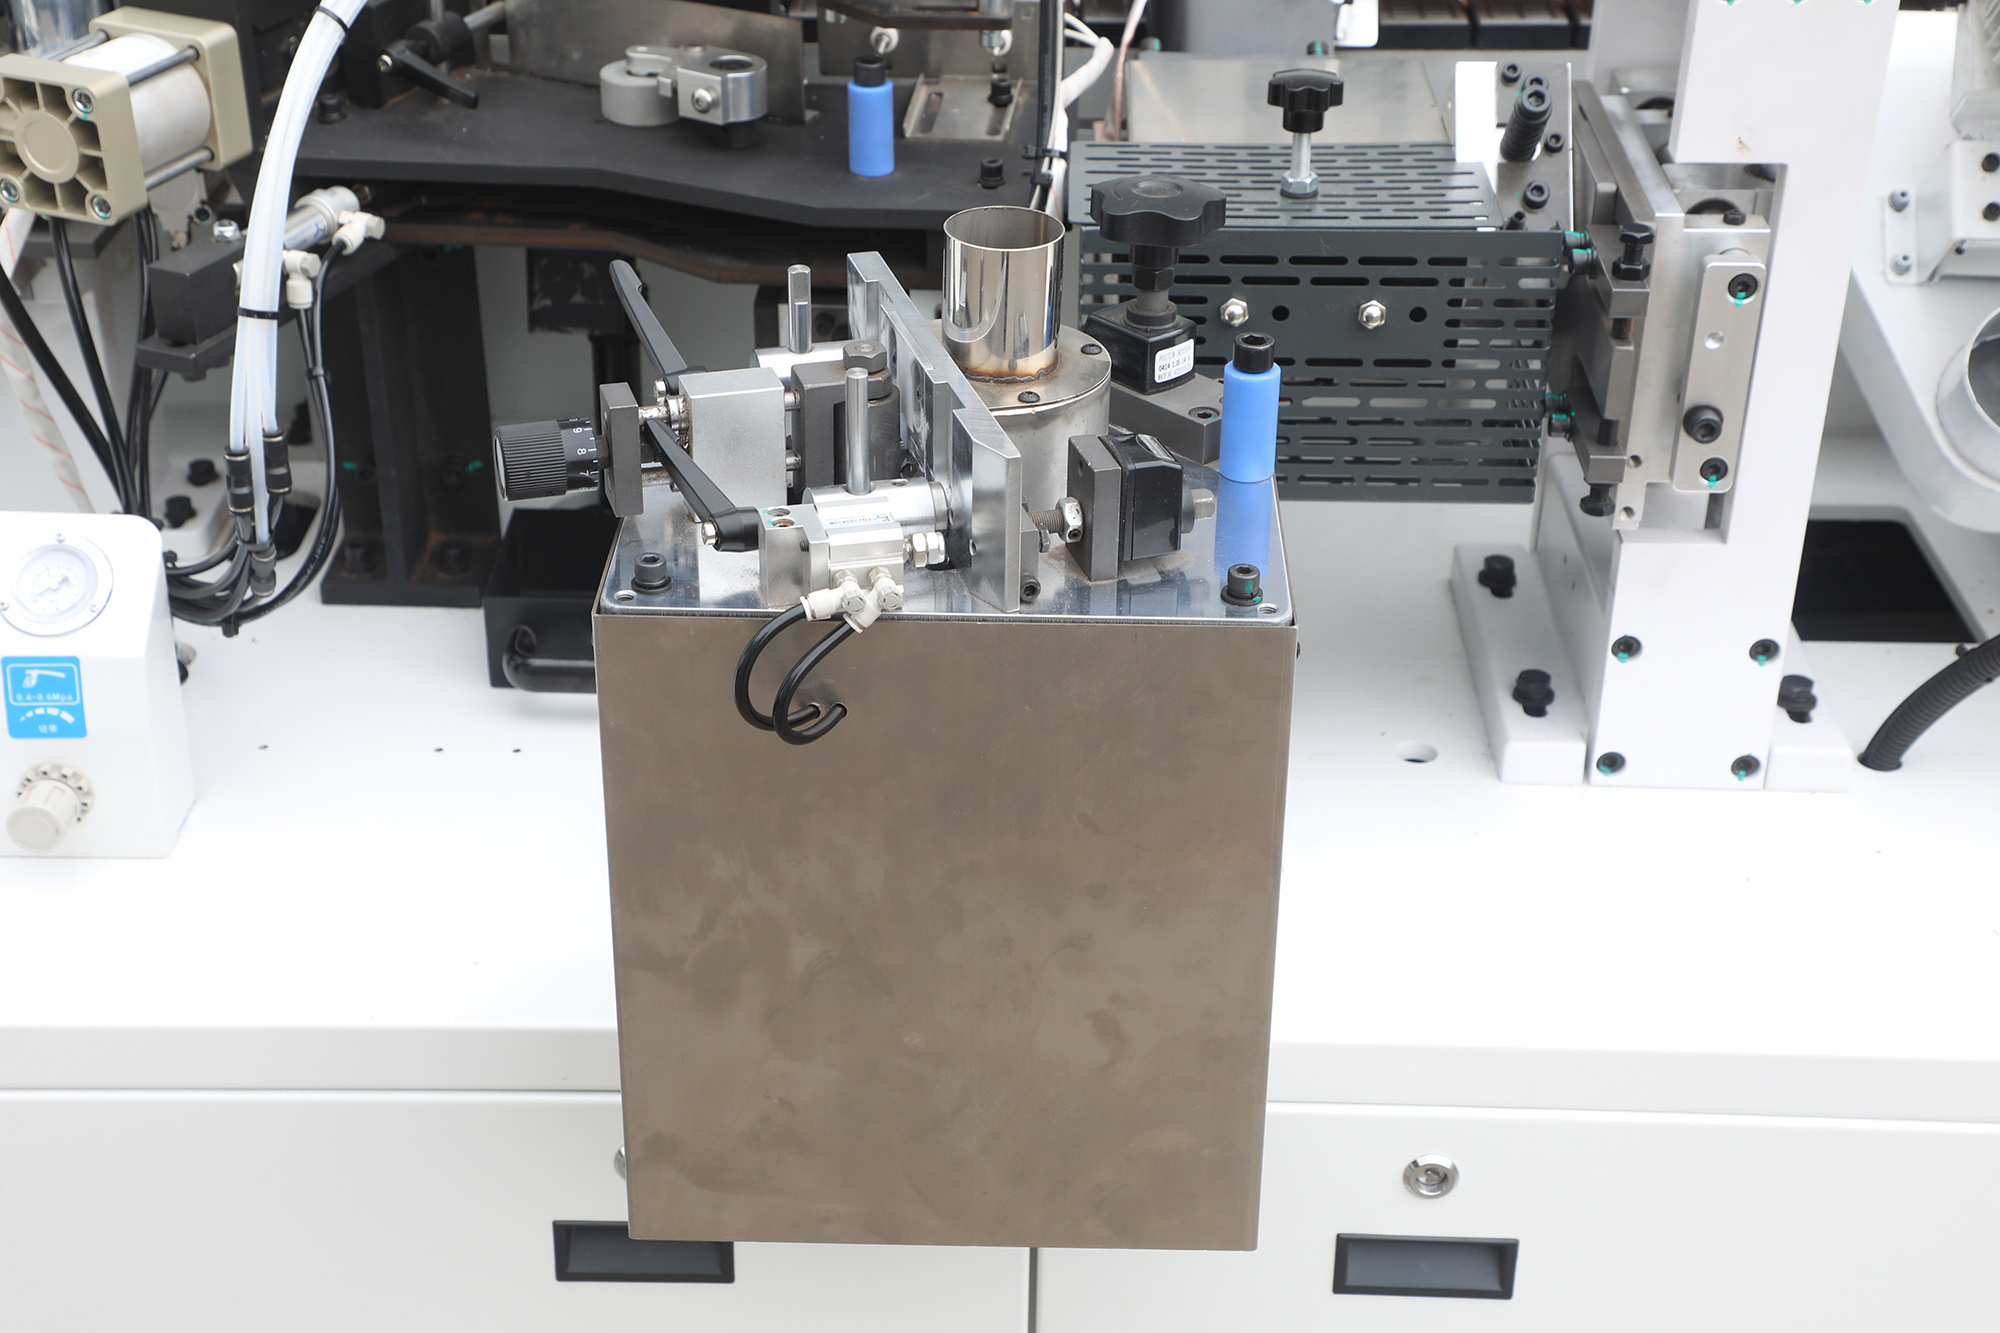
न्यूमॅटिक स्विचला गोंद लावण्यासाठी गोंदाच्या डबीचा वापर करा. गोंद एकसारखा लागतो आणि गोंदाची रेषा सुबक दिसते.
एज टेप ग्रूव्हिंग
एज बँडिंगमध्ये खाचा पाडणे, टेपवर खाचा पाडणे आणि कोरीवकाम करणे
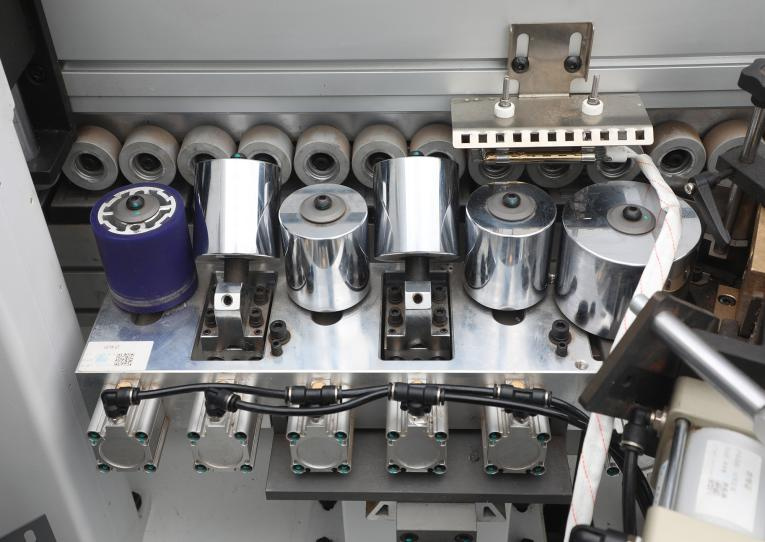
इनक्लाइन प्रेस
तिरकस सरळ दाबामुळे कडेच्या पट्टीचे आणि बोर्डच्या कडेचे अचूक संयोजन सुनिश्चित होते, ज्यामुळे बोर्डचे सौंदर्य आणि टिकाऊपणा वाढतो. ही प्रक्रिया सामान्यतः फर्निचर उत्पादन, सजावटीच्या साहित्याची प्रक्रिया इत्यादींमध्ये वापरली जाते.
शेवट कापणे
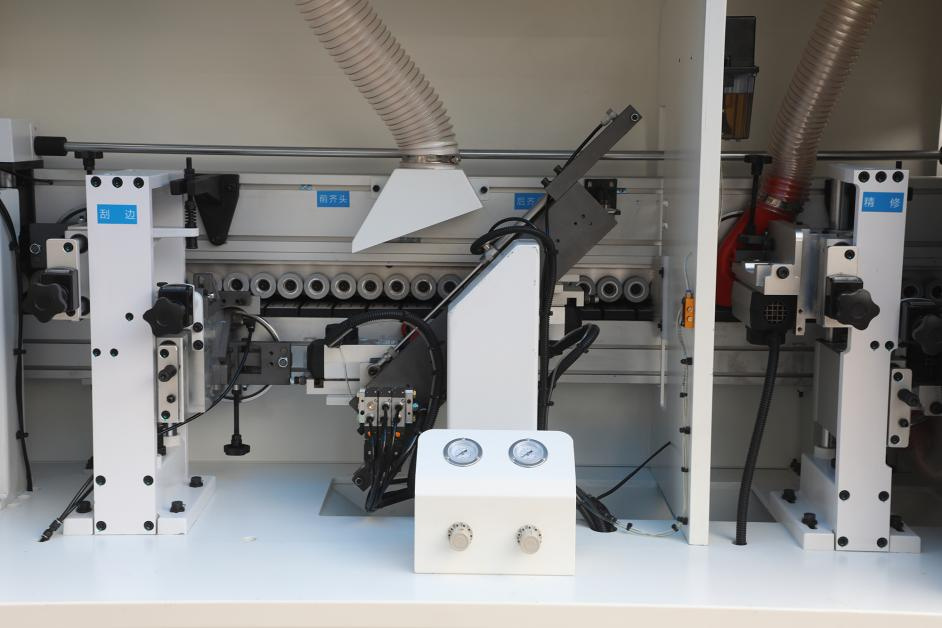
स्वतंत्र फ्लशिंगमध्ये, फ्लशिंगच्या परिणामावर परिणाम करणारे परस्पर कंपन प्रभावीपणे टाळण्यासाठी एक वेगळा सपोर्ट बेस आणि गाइड रेल वापरला जातो. धक्क्यामुळे होणाऱ्या कंपनाचा प्रभाव प्रभावीपणे टाळण्यासाठी पुढील आणि मागील फ्लशिंगमध्ये बफर उपकरणे बसवलेली आहेत.
खरवडणे
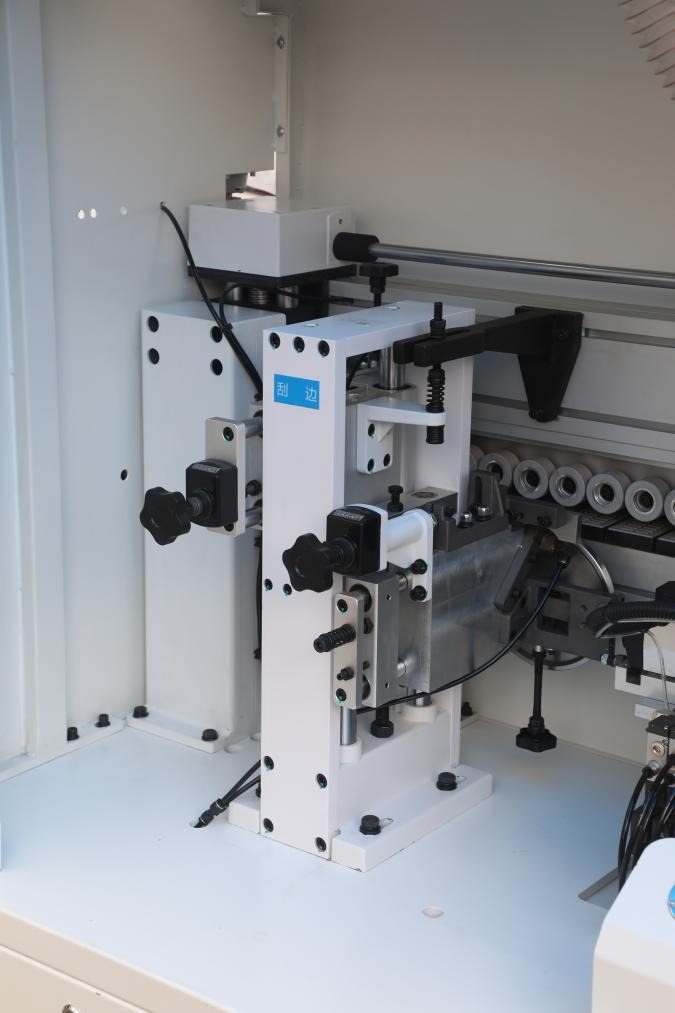
एज बँडिंगच्या जाडीनुसार, एज स्क्रॅपरचा वापर खरवडण्यासाठी लवचिकपणे केला जाऊ शकतो. एज बँडिंगचा कमानीचा भाग अधिक गुळगुळीत करण्यासाठी खरवडण्याची क्रिया सहजपणे बदलता येते.
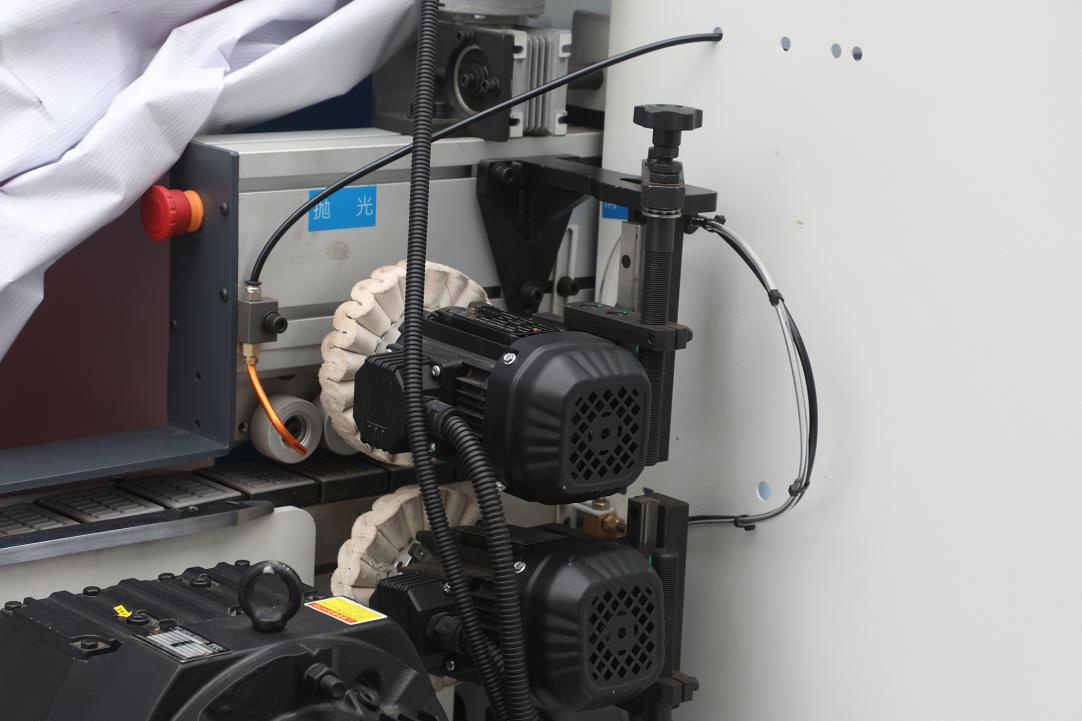
पॉलिशिंग
उच्च वेगाने फिरणाऱ्या दोन पॉलिशिंग व्हील्सद्वारे प्रक्रिया केलेली प्लेट स्वच्छ केली जाते, ज्यामुळे कडा-सील केलेला भाग अधिक गुळगुळीत आणि सुंदर बनतो, तसेच पॉलिशिंग व्हील्सची झीज समान रीतीने होते.